|
Главная
›
Новости
Последствия ошибок при установке резцов КЗТС A8/20M на дорожных фрезахОпубликовано: 07.11.2026 Работа дорожной фрезы всегда сопровождается экстремальными нагрузками. Барабан, вращаясь со скоростью несколько метров в секунду, вгрызается в асфальтобетонное покрытие, разрушая структуру дороги. Главный удар принимают на себя резцы. Модель КЗТС A8/20M — один из самых распространенных типов режущего инструмента на белорусских объектах, применяемый на машинах средней и тяжелой мощности. Однако даже качественный твердосплавный наконечник не способен компенсировать грубые ошибки при монтаже. Неправильная посадка инструмента в блок сводит на нет ресурс карбида вольфрама и приводит к каскаду проблем, отражающихся на сроках и стоимости ремонта полотна.
Специфика работы инструмента во фрезеровании
Конструкция любого дорожного резца базируется на принципе самозатачивания. Цилиндрическая часть инструмента (хвостовик) должна свободно проворачиваться внутри посадочного гнезда держателя (блока) под воздействием сопротивления разрушаемого материала. Резцы КЗТС A8/20M не являются исключением. Если хвостовик заклинивает из-за искаженной геометрии посадки или попадания абразива, наконечник перестаёт вращаться. Вместо равномерного износа по всему конусу начинается истирание одной грани. Твердосплавная пластина перегревается, стальной корпус наконечника оплывает, обнажая карбид, который быстро выкрашивается от точечных ударных нагрузок. Перед установкой партии расходников нужно сверить конкретное исполнение резцу КЗТС A8/20M с держателем и допусками, указанными для данной фрезы.
Критерии выбора режущего инструмента: от чего отталкиваться
При подборе расходников для фрезерования асфальта в условиях белорусских дорожно-строительных сезонных циклов учитывают несколько факторов: тип фрезы, твердость покрытия, наличие армирующих слоев (геосетки, стальная фибра). Выбор между стандартными резцами, усиленными модификациями с повышенным содержанием кобальта в связке или аналогами от европейских производителей всегда упирается в баланс цены и ресурса.
КЗТС A8/20M занимает нишу универсального инструмента для средних нагрузок. Но критерием работоспособности выступает не только химический состав твердого сплава, но и допуски на механическую обработку хвостовика. Инструмент с нарушенной геометрией (овальность, заусенцы после штамповки) изначально обречен на неправильную установку, независимо от квалификации механика, выполняющего замену.
Сравнение чувствительности к ошибкам монтажа: КЗТС A8/20M и альтернативы
Разные конструкции режущего инструмента по-разному реагируют на огрехи установки. Цилиндрический хвостовик модели A8/20M требует точного совпадения диаметров с посадочным гнездом блока. При наличии люфта или, наоборот, натяга из-за деформации, инструмент сразу теряет способность вращаться. Для сравнения:
- Цилиндрические резцы (типа A8/20M): высокая чувствительность к овальности блока. Требуют обязательной смазки и чистоты гнезда. При перекосе заклинивают мгновенно.
- Конические хвостовики: лучше самоцентрируются при забивке, меньше склонны к заклиниванию из-за грязи, но требуют большего усилия при демонтаже и сильнее изнашивают нижнюю часть блока.
- Полукруглые резцы: применяются на холодных фрезах, менее чувствительны к микроперекосам, но их несимметричный износ при заклинивании приводит к быстрому разрушению стальной рубашки.
Выбор в пользу A8/20M оправдан на машинах типа Wirtgen W1000/1200 или Bomag BM1200, где скорость вращения барабана высока, а плотность резания требует безупречного теплоотвода через посадочное гнездо.
Признаки неправильной установки резцов КЗТС A8/20M
Диагностировать ошибку монтажа можно еще на этапе работы машины, не дожидаясь плановой замены всего комплекта. Симптомы достаточно характерны и делятся на визуальные, акустические и эксплуатационные.
Визуальные маркеры при осмотре барабана
Первый признак — перекос резца в блоке. Если инструмент сидит с явным отклонением от продольной оси держателя, ударная нагрузка распределится асимметрично. Второй маркер — наличие зазора между буртом резца и торцом блока. При правильной посадке резец должен упираться в дно гнезда. Воздушная прослойка вызывает усталость металла: при каждом ударе инструмента о камень происходит микроподбивание посадки, что быстро разбивает отверстие. Третий визуальный признак — поврежденный стопорный элемент (кольцо или штифт), который выскочил из паза или деформировался, не фиксируя инструмент в заданном положении.
Акустические и вибрационные симптомы
Исправно работающий барабан издает равномерный глухой гул. Когда резцы КЗТС A8/20M установлены с перекосом или не проворачиваются, появляется звонкий металлический стук. Возникает повышенная вибрация, которая передается на раму машины и в кабину оператора. Нередко вибрация приводит к ослаблению болтовых соединений на кожухе барабана и преждевременному износу подшипников ротора, что многократно увеличивает стоимость ремонта агрегата.
Неравномерный износ и разрушение наконечника
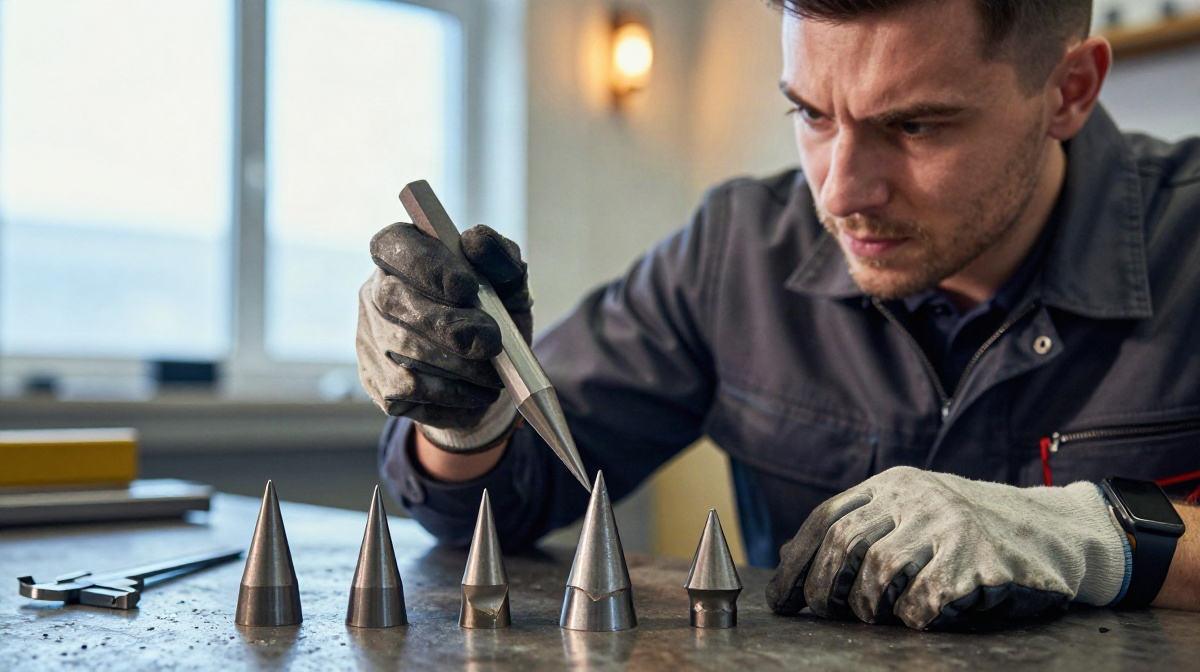
Осмотр снятого резца дает исчерпывающую информацию о качестве его работы. Правильно эксплуатируемый A8/20M имеет конусообразный износ со слегка притупленной вершиной. Признаки ошибки монтажа очевидны:
- Плоский скос на одной стороне карбидной вставки (инструмент не вращался в блоке).
- Сетка трещин на твердом сплаве, идущая от центра к периферии (следствие перекоса и пиковых ударных нагрузок на край пластины).
- «Облысение» стальной рубашки корпуса: металл стерт до самой пластины, в то время как на противоположной стороне рубашка сохраняет заводскую толщину.
- Глубокие кольцевые задиры на хвостовике, свидетельствующие о сухом трении или работе с попавшим в гнездо абразивом.
Сравнение вариантов монтажа: ударный метод vs специализированный подход
Практика дорожных работ изобилует примерами экономии времени на обслуживании барабана. Часто замена резцов производится в спешке между проходами машины. Отсюда возникает конкуренция двух подходов к монтажу, последствия которых представлены в таблице.
| Критерий |
Забивка кувалдой (ударный метод) |
Запрессовка специализированным съемником |
| Скорость замены на объекте |
Высокая (опытный механик тратит 10-15 секунд на резец) |
Средняя (требует позиционирования инструмента, 30-40 секунд) |
| Влияние на геометрию гнезда |
Разрушение посадочного места, овализация, забивка дна гнезда |
Сохранение заводских допусков, равномерное распределение натяга |
| Риск повреждения карбида |
Критический (ударная волна дает микротрещины) |
Минимальный (давление передается на бурт, а не на наконечник) |
| Вероятность перекоса |
Высокая (при скользящем ударе резец садится с натягом на одну сторону) |
Низкая (осевая нагрузка гарантирует соосность) |
Использование кувалды — классическая ошибка, провоцирующая заклинивание. Удар по задней части хвостовика деформирует металл, создавая натяг, который блокирует проворачивание. Кроме того, ударная волна передается на твердосплавный наконечник. Карбид вольфрама обладает высокой твердостью, но хрупкостью. Невидимые глазу микротрещины становятся центрами разрушения при первом же контакте с гранитом асфальтобетона. Специализированные гидравлические или винтовые съемники лишены этого недостатка. Они давят на бурт, плавно продвигая хвостовик в гнездо с сохранением зазора на тепловое расширение.
Влияние ошибок монтажа на экономику процесса
Кажущаяся мелочь — недожатый или заклиненный резец — выливается в серьезные финансовые потери. Расчет прост: если из-за неправильной установки ресурс резца КЗТС A8/20M падает на 30%, то на 1000 квадратных метров фрезерования потребуется не 50 резцов, а 65. Добавляются затраты на простой машины: замена резцов на горячем ходу занимает время, а несвоевременная замена приводит к разрушению самих блоков.
Стоимость блока в 5-8 раз превышает стоимость резца. Разбитое посадочное гнездо блокирует возможность установки нового инструмента без сварочных работ или замены всего держателя, что останавливает процесс на часы. В условиях белорусского климата, где сезон активных работ ограничен несколькими месяцами, каждый час простоя дорожной фрезы означает срыв контрактов и штрафные санкции.
Алгоритм действий при замене изношенного инструмента
Чтобы избежать перечисленных проблем, следует придерживаться строгой последовательности. Извлечение изношенного резца должно производиться только с помощью выколотки соответствующего диаметра, ударяя через проставку из мягкого металла (медь, алюминий) или используя обратный молоток.
- Очистка блока. Удаление асфальтовой пыли и остатков смазки из гнезда. Абразив в посадочном отверстии — главная причина заклинивания нового резца.
- Дефектовка отверстия. Осмотр на предмет овальности и трещин. Если диаметр превышает допуск или видна трещина, блок подлежит замене. Ставить новый резец в разбитое гнездо бессмысленно.
- Смазка. Нанесение специальной термостойкой смазки (на основе меди или дисульфида молибдена) на хвостовик нового резца и внутрь гнезда. Это снижает коэффициент трения и облегчает проворачивание инструмента в процессе фрезерования.
- Запрессовка. Установка резца до упора с помощью специализированного инструмента. Проверка свободного вращения рукой — резец должен поворачиваться с небольшим, но равномерным усилием по всей окружности.
- Фиксация. Установка стопорного кольца. Кольцо должно полностью сесть в канавку без зазоров и люфта.
Подбор расходников для белорусских условий
Климатические и инфраструктурные реалии Беларуси диктуют свои правила. Дорожное полотно часто содержит слои старого асфальтобетона с высоким содержанием щебня твердых пород (гранит, гнейс). Встречаются участки с цементобетонным основанием, где абразивный износ инструмента возрастает кратно. Для таких условий резцы КЗТС A8/20M показывают адекватный результат только при безупречной механике установки.
Попытки ставить новые резцы в изношенные блоки — еще одна распространенная ошибка, ведущая к биению и потере производительности. Рациональным решением выступает параллельная замена держателей при достижении ими критического износа, что обеспечивает правильную геометрию взаимодействия и максимальную отдачу от твердосплавного инструмента. Техническое состояние ходовой части и барабана дорожной фрезы напрямую зависит от культуры проведения сервисных работ. Инструмент, смонтированный по всем правилам, не только служит полный расчетный срок, но и снижает нагрузку на гидравлическую систему привода ротора, экономя топливо и предотвращая внезапные поломки на объекте. |